




Introduzione
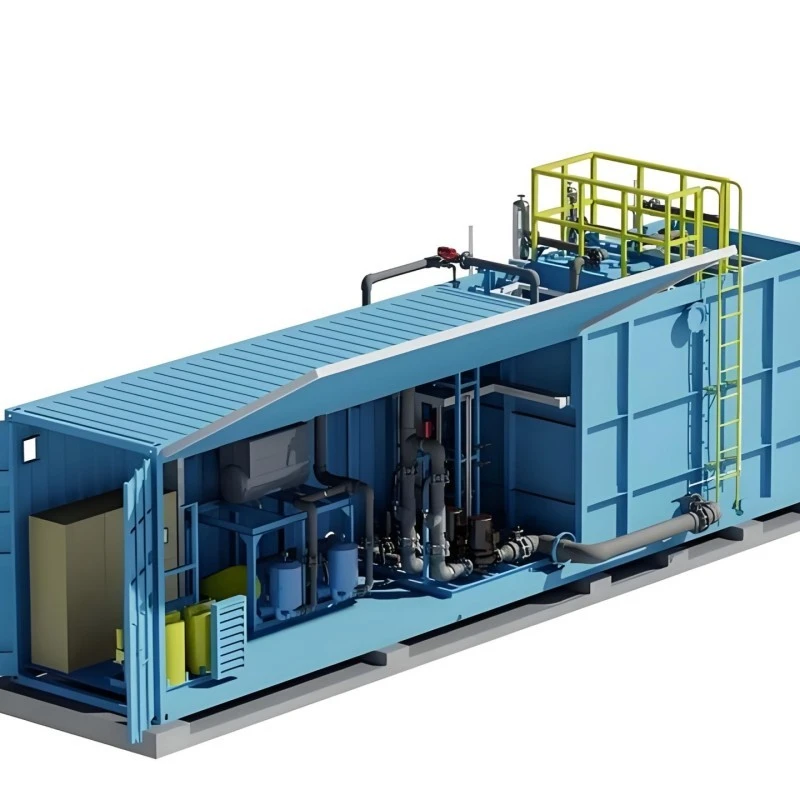
Le nostre apparecchiature integrate per il trattamento delle acque reflue integrano pretrattamento, trattamento biologico, trattamento avanzato, disinfezione, trattamento dei fanghi e altre unità in un unico set completo. Utilizza un design modulare e un controllo intelligente per ottenere un trattamento efficiente delle acque reflue e uno scarico o riutilizzo-a-standard. È ampiamente utilizzato in progetti di trattamento delle acque reflue decentralizzati e di piccole e piccole dimensioni.

Componenti principali e processo
Componenti principali
- Pretrattamento: Comprende griglia e camera dissabbiatrice. Rimuovono le impurità delle particelle di grandi dimensioni.
- Trattamento biologico (principale): Utilizza processi come A/O, MBBR, MBR. Questi processi degradano la materia organica e rimuovono azoto e fosforo.
- Trattamento avanzato: Comprende sedimentazione flocculazione, filtrazione, ossidazione avanzata. Questi passaggi migliorano la qualità dell’acqua.
- Disinfezione: Utilizza raggi ultravioletti, ozono o biossido di cloro. Questi metodi uccidono i batteri per soddisfare gli standard.
- Sistema ausiliario: Comprende aerazione, agitazione, dosaggio di prodotti chimici, controllo intelligente PLC. Questo sistema garantisce un funzionamento stabile.
Processo di trattamento
Acqua non depurata → Pretrattamento → Trattamento biologico → Trattamento avanzato → Disinfezione → Fino a-scarico o riutilizzo-standard

Principali tipologie di processo
Processo A/O
Combina processi anaerobici e aerobici. Rimuove azoto e fosforo. Funziona stabilmente con costi moderati. È adatto per le acque reflue domestiche e le acque reflue industriali a bassa-concentrazione.
Processo MBR
Combina la separazione tramite membrana e il trattamento biologico. Ha un'elevata concentrazione di fanghi (8-12 g/L). La torbidità dell'effluente è inferiore a 0,5 NTU. Occupa meno terreno e produce meno fanghi. È adatto a scenari con elevati requisiti di riutilizzo.
Processo MBBR
Il principio di MBBR è quello di utilizzare il principio di base del metodo biologico. Aggiunge un certo numero di portatori sospesi al reattore. Aumenta la biomassa e i tipi di organismi nel reattore, migliorando così l'efficienza del trattamento del reattore.
Processo di ossidazione del contatto
Combina il metodo del biofilm e il metodo dei fanghi attivi. Il riempitivo ha un'ampia superficie specifica. L'aerazione è uniforme. Ha una forte resistenza agli urti.
Vantaggi fondamentali
Integrazione
Più unità sono integrate in una. Occupa solo da 1/3 a 1/5 della superficie delle strutture tradizionali. Può essere installato interrato o fuori terra.
01
Alta efficienza e stabilità
Il tasso di rimozione del COD è dell'80%-95%. Il tasso di rimozione dell'azoto ammoniacale è superiore al 90%. Ha una forte resistenza al carico d'urto. L'effluente può raggiungere il grado A o standard superiori.
02
Intelligenza e bassi consumi
Utilizza il controllo PLC. Supporta il monitoraggio remoto e l'avviso di guasti. Realizza un'aerazione e un dosaggio chimico precisi. Produce meno fanghi e ha bassi costi di esercizio e manutenzione.
03
Installazione semplice
È prefabbricato in fabbrica. Può essere assemblato e sottoposto a debug in loco. Il periodo di costruzione è breve.
04
Scenari applicabili
Liquami domestici:
È adatto per acque reflue decentralizzate in comunità, villaggi, scuole, ospedali, punti panoramici, ecc.
Acque reflue industriali:
È adatto per acque reflue organiche di piccole e medie-dimensioni derivanti dalla macellazione, dalla trasformazione alimentare, dall'industria farmaceutica e da altre industrie.
Altri:
È adatto per cantieri temporanei, aree remote, trattamento di canali fluviali, trattamento di emergenza e progetti di riutilizzo dell'acqua recuperata.
Capacità di trattamento
La capacità di trattamento del singolo set varia da 25 a 500 m³/giorno.
Qualità dell'acqua in ingresso e in uscita
Qualità dell'acqua in ingresso
Le acque reflue provengono da acque reflue domestiche rurali. I principali indicatori della qualità dell’acqua in ingresso sono i seguenti:
|
NO. |
Articolo |
Indice di qualità dell'acqua in ingresso di progettazione |
|
1 |
PH |
6~9 |
|
2 |
MERLUZZO |
Inferiore o uguale a 300 mg/l |
|
3 |
BOD5 |
Inferiore o uguale a 150 mg/l |
|
4 |
TN |
Inferiore o uguale a 40 mg/l |
|
5 |
NH3-N |
Inferiore o uguale a 30 mg/l |
|
6 |
SS |
Inferiore o uguale a 150 mg/l |
|
7 |
TP |
Inferiore o uguale a 4 mg/l |
Qualità dell'acqua in uscita
La qualità dell'acqua in uscita dal progetto soddisfa lo standard dell'acqua quasi-Classe IV inStandard di qualità ambientale per le acque superficiali(GB 3838-2002). I dettagli sono i seguenti:
|
NO. |
Articolo |
Indice di qualità dell'acqua di scarico di progettazione |
|
1 |
PH |
6~9 |
|
2 |
MERLUZZO |
Inferiore o uguale a 30 mg/l |
|
3 |
BOD5 |
Inferiore o uguale a 6 mg/l |
|
4 |
TN |
Inferiore o uguale a 15 mg/l |
|
5 |
NH3-N |
Inferiore o uguale a 1,5 mg/l |
|
6 |
TP |
Inferiore o uguale a 0,3 mg/l |
Nota:The values outside the brackets are the control indicators when the water temperature is >12 gradi, e i valori tra parentesi sono gli indicatori di controllo quando la temperatura dell'acqua è inferiore o uguale a 12 gradi.
Sistema di controllo
L'intero processo di trattamento delle acque reflue è completamente controllato automaticamente dal PLC. Non richiede alcuna operazione o intervento manuale ad eccezione dell'integrazione chimica. Può anche passare dal controllo automatico al controllo manuale.
Caratteristiche del prodotto
Qualità dell'effluente eccellente e stabile
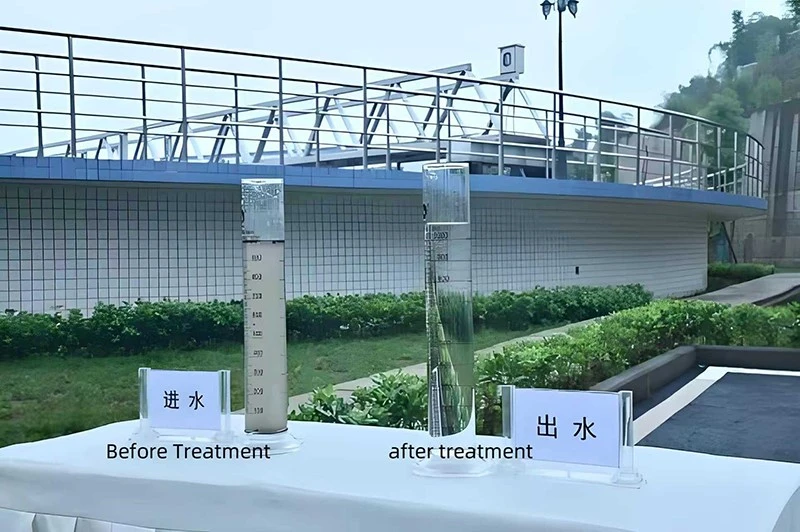
Il processo principale utilizza la rimozione biologica di azoto e fosforo A2O+MBR più un processo di filtrazione su membrana ed è dotato di una funzione di rimozione del fosforo potenziata chimica. La qualità degli effluenti è complessivamente migliore dello standard di Grado A e i principali indicatori di qualità degli effluenti possono raggiungere lo standard di Classe IV delle acque superficiali.
Volume stabile dell'acqua effluente e lunga durata della membrana
Il volume iniziale degli effluenti di prodotti simili sul mercato può soddisfare i requisiti di progettazione. Ma a causa della tecnologia incompleta e immatura, man mano che il tempo di funzionamento si estende (di solito da sei mesi a un anno), l'incrostazione della membrana diventerà sempre più grave e il flusso della membrana diminuirà rapidamente, con conseguente frequente pulizia chimica. Quando il volume dell'effluente del sistema è notevolmente inferiore alla capacità di trattamento progettata, il modulo a membrana deve essere sostituito.
Le nostre apparecchiature integrate per il trattamento delle acque reflue possono controllare e ridurre efficacemente le incrostazioni della membrana, mantenere il flusso della membrana, prolungare la durata di servizio della membrana e garantire la stabilità a lungo-termine del volume dell'effluente integrando la tecnologia dell'effluente a flusso costante a frequenza variabile e la tecnologia intelligente di pulizia chimica online.
Controllo efficace e prevenzione dell'accumulo di fanghi
Quando le apparecchiature convenzionali per il trattamento delle acque reflue integrate MBR vengono utilizzate per trattare i liquami domestici, a causa della bassa concentrazione in ingresso e dell'elevata concentrazione di fanghi nel sistema MBR, spesso si verifica un rigonfiamento dei fanghi. Questo rigonfiamento dei fanghi è solitamente causato dalla riproduzione anormale di batteri filamentosi. Nella fase iniziale dell'accumulo dei fanghi, la qualità dell'effluente non cambierà in modo significativo, ma verrà prodotta una grande quantità di schiuma, che compromette gravemente l'aspetto e l'igiene dell'ambiente. Se non trattata in tempo, quando i batteri filamentosi diventano i batteri dominanti nel sistema, la qualità dell'effluente si deteriorerà rapidamente, accompagnata da un rapido intasamento della membrana MBR e da una forte riduzione della produzione di acqua, fino alla completa paralisi del sistema.
Le nostre apparecchiature integrate per il trattamento delle acque reflue MBR possono controllare e prevenire efficacemente il verificarsi dell'accumulo di fanghi attraverso l'ottimizzazione del processo e una configurazione ragionevole combinata con un sistema di controllo intelligente, fornendo una garanzia per il funzionamento stabile a lungo-termine del sistema di trattamento delle acque reflue.
Basso consumo energetico
Le apparecchiature che consumano energia delle apparecchiature integrate BME-MBR durante il funzionamento includono principalmente soffiante, pompa di scarico, pompa di ritorno dei fanghi, ecc. Grazie all'adozione della tecnologia di uscita del sistema di filtraggio a membrana sommersa senza vuoto, della tecnologia di uscita a frequenza variabile a flusso costante e della tecnologia di utilizzo completo dell'ossigeno disciolto, il consumo energetico delle apparecchiature integrate BME-MBR può essere risparmiato di circa il 20% rispetto a prodotti simili sul mercato.
Alta integrazione e piccola superficie
La nostra attrezzatura integrata per il trattamento delle acque reflue BME-MBR è un'attrezzatura altamente integrata. Ad eccezione delle apparecchiature di supporto come la griglia, la pompa di sollevamento di regolazione e il serbatoio dei fanghi, tutte le altre apparecchiature sono integrate nella scatola delle apparecchiature integrate e vengono eseguiti la progettazione di ottimizzazione strutturale e il layout scientifico. Nel sito del progetto non sono necessarie ulteriori sale ventilatori e sale di controllo, il che può far risparmiare più del 30% di terreno rispetto ad apparecchiature simili per il trattamento delle acque reflue presenti sul mercato.

Funzionamento automatico e non presidiato
Il nostro sistema integrato di trattamento delle acque reflue BME-MBR è dotato di indicatore di livello, flussometro elettromagnetico, trasmettitore di pressione differenziale e controller programmabile PLC. Quando il livello dell'acqua nel serbatoio di regolazione raggiunge il livello di avvio, il PLC controlla il funzionamento automatico della pompa di sollevamento delle acque reflue. Dopo che le acque reflue sono entrate nell'MBR e sono state sottoposte al trattamento di degradazione biochimica, quando il livello del liquido nel serbatoio della membrana MBR è superiore al livello basso, la pompa di uscita viene automaticamente accesa e spenta a intermittenza sotto il controllo del PLC. Quando la pompa di uscita è accesa, l'acqua biochimicamente degradata entra nella tubazione di uscita attraverso la filtrazione a membrana sotto l'aspirazione della pompa e viene scaricata secondo lo standard attraverso la tubazione di uscita. Allo stesso tempo, durante il processo di scarico dell'acqua, il PLC regola automaticamente la frequenza operativa della pompa di scarico in base al segnale restituito dal flussometro elettromagnetico, in modo che la pompa di scarico mantenga sempre una portata d'acqua progettata costante. L'intero processo non richiede alcun manuale in servizio e viene eseguito in modo completamente automatico.
Monitoraggio intelligente e remoto
Il sistema intelligente delle nostre apparecchiature integrate per il trattamento delle acque reflue BME-MBR può valutare in modo intelligente il funzionamento di ciascuna unità e componente del sistema mediante il monitoraggio in tempo reale-di livello del liquido, flusso, differenza di pressione, corrente, tensione, ecc. e avvisare, avvisare, arrestare o eseguire il controlavaggio chimico sulla membrana in tempo.
Quando l'apparecchiatura interna presenta condizioni anomale come sovraccarico, cortocircuito, arresto, ecc., il PLC adotterà misure di arresto in tempo e invierà un allarme acustico e luminoso tramite l'allarme.
Dopo che il sistema MBR è in funzione per un certo periodo di tempo, la differenza di pressione transmembrana aumenta gradualmente. Quando la differenza di pressione transmembrana raggiunge i 30KPa, il PLC considera che il sistema MBR necessita di controlavaggio chimico in linea. Il PLC arresta automaticamente la pompa di uscita e accende la pompa di controlavaggio per eseguire la pulizia della membrana in linea.
Quando l'effetto del controlavaggio chimico in linea non è evidente, il PLC ritiene che il sistema necessiti di una pulizia ad immersione offline. A questo punto, il PLC invierà un allarme sonoro e luminoso tramite l'allarme.
Le nostre apparecchiature integrate per il trattamento delle acque reflue BME-MBR sono inoltre dotate di un sistema di monitoraggio remoto IoT. Trasmette le condizioni di funzionamento dell'apparecchiatura al server cloud in tempo reale attraverso la rete 4G. Gli utenti possono monitorare le condizioni operative dell'apparecchiatura in qualsiasi momento tramite il terminale PC o l'APP mobile e ricevere informazioni sugli allarmi dell'apparecchiatura in tempo reale, riducendo efficacemente i costi di manodopera per la manutenzione dell'apparecchiatura.
Bassa produzione di fanghi
Da un lato, poiché il processo MBR stesso utilizza la tecnologia di separazione a membrana per sostituire la sedimentazione per gravità del processo tradizionale per realizzare la separazione del fango-acqua, la membrana intercetta tutti i solidi sospesi e i batteri biologici all'interno del reattore, facendo sì che il sistema biochimico abbia una concentrazione di fanghi diverse volte superiore rispetto al processo tradizionale. D'altra parte, l'attrezzatura integrata BME-MBR ha al suo interno un gran numero di riempitivi biologici combinati, che assorbono un gran numero di microrganismi per crescere e riprodursi come vettori biologici, aumentando ulteriormente la concentrazione e la quantità di fanghi nel sistema biochimico. Pertanto, il carico di fanghi del sistema biochimico è estremamente basso, un gran numero di microrganismi si trova nella fase di respirazione endogena, il tasso di proliferazione dei microrganismi è lento e alcuni microrganismi si ossideranno e si decomporranno per ottenere energia, quindi la concentrazione di fanghi diminuirà gradualmente. Quando i fanghi attivi diminuiscono in una certa misura, il tasso di crescita e riproduzione e il tasso di digestione dei microrganismi tendono gradualmente ad essere costanti e, infine, la materia organica e i microrganismi nel sistema raggiungeranno un equilibrio e la quantità di fanghi attivi rimarrà sostanzialmente costante. Pertanto, la quantità di fanghi organici rimanenti è molto piccola, solo una piccola quantità di fanghi inorganici che non possono essere biodegradati deve essere scaricata, riducendo così significativamente la produzione di fanghi organici durante il funzionamento del sistema.
Funzionamento stabile in inverno nelle regioni fredde
Quando l'attrezzatura per il trattamento delle acque reflue viene utilizzata in inverno nelle regioni fredde, poiché la temperatura esterna è molto inferiore a 10 gradi Celsius, l'attività dei fanghi è bassa e anche il flusso della membrana MBR diminuirà notevolmente. Quando la temperatura ambientale è bassa, si verificano problemi quali qualità instabile dell'effluente, produzione di acqua insufficiente e breve durata della membrana.
La nostra attrezzatura integrata per il trattamento delle acque reflue BME-MBR mantiene la temperatura interna del dispositivo MBR sopra i 15 gradi Celsius posizionando pannelli isolanti attorno al dispositivo MBR, garantendo che l'attività dei fanghi e il flusso della membrana siano mantenuti entro l'intervallo progettato, in modo che l'attrezzatura possa ancora funzionare normalmente in inverno nelle regioni fredde, rispettando la qualità degli effluenti progettata. Allo stesso tempo, il dispositivo BME-MBR integrato non necessita di essere collocato all'interno o sepolto nel sottosuolo, risparmiando sui costi di costruzione delle sale attrezzature o degli scavi civili e facilitando la gestione e la manutenzione.
Trattamento anticorrosivo-standard elevato-e lunga durata delle apparecchiature
Il guscio della nostra attrezzatura integrata per il trattamento delle acque reflue BME-MBR è realizzato in acciaio al carbonio di alta-qualità. Il trattamento anti-corrosione viene eseguito in conformità con lo standard anti-corrosione dei container marittimi. Tutte le piastre e i profili in acciaio vengono automaticamente sabbiati al livello Sa2.5 e pre-trattati con primer ricco di zinco-. Dopo la formazione del guscio, la parte subacquea viene trattata anticorrosione con primer epossidico più vernice epossidica a base di catrame di carbone e anticorrosione, mentre l'esterno della piscina viene trattato anticorrosione con primer epossidico + vernice intermedia epossidica a base di ferro micaceo + finitura acrilica. La durata del guscio può raggiungere più di 20 anni.
Configurazione-di fascia alta e qualità garantita
Le pompe, le ventole, i moduli a membrana, le tubazioni, gli strumenti, il controllo automatico, la vernice e altre apparecchiature e materiali configurati all'interno delle nostre apparecchiature integrate per il trattamento delle acque reflue BME-MBR utilizzano tutti marchi di prima linea-internazionali o nazionali. Sono ben realizzati-, hanno un basso tasso di guasto, buona stabilità, lunga durata e qualità e servizio post-garantiti.
Tendenze di sviluppo
Ottimizzazione dei processi
Rafforzare la rimozione di azoto e fosforo per adattarsi al trattamento delle acque reflue industriali ad alto- sale e refrattarie.
Aggiornamento intelligente
Utilizza IoT + big data per realizzare operazioni non presidiate e operazioni e manutenzioni precise.
Utilizzo delle risorse
Abbinare la tecnologia di riutilizzo dell'acqua recuperata e di utilizzo delle risorse dei fanghi per migliorare i vantaggi globali.
Etichetta sexy: apparecchiature confezionate per il trattamento delle acque reflue, produttori, fornitori, fabbrica di apparecchiature confezionate per il trattamento delle acque reflue in Cina, Sistema di trattamento delle acque reflue containerizzate, Impianto di trattamento integrato, Sistema di bioreattori a membrana, Unità Mobili di Trattamento delle Acque Reflue, Dispositivo confezionato per il trattamento delle acque reflue, STP confezionato


